

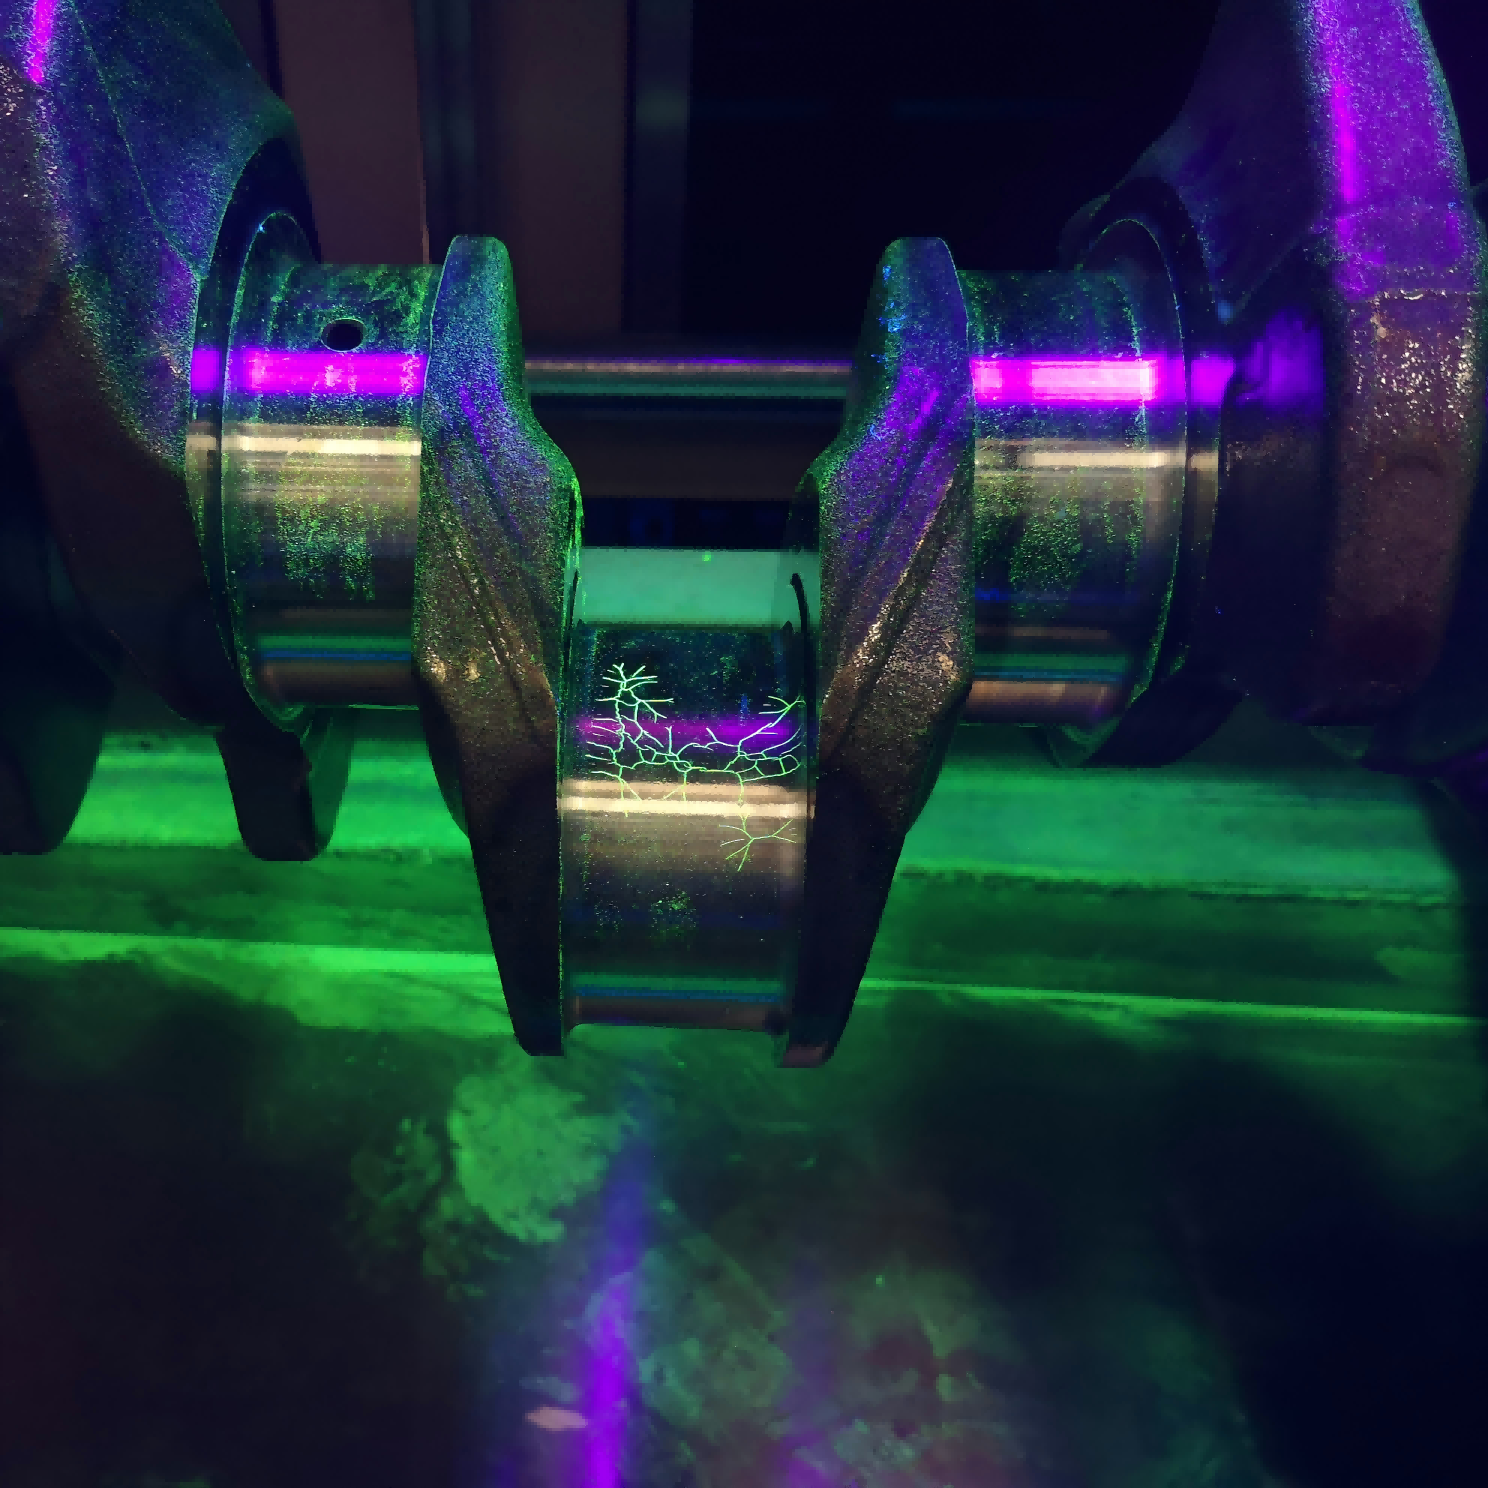
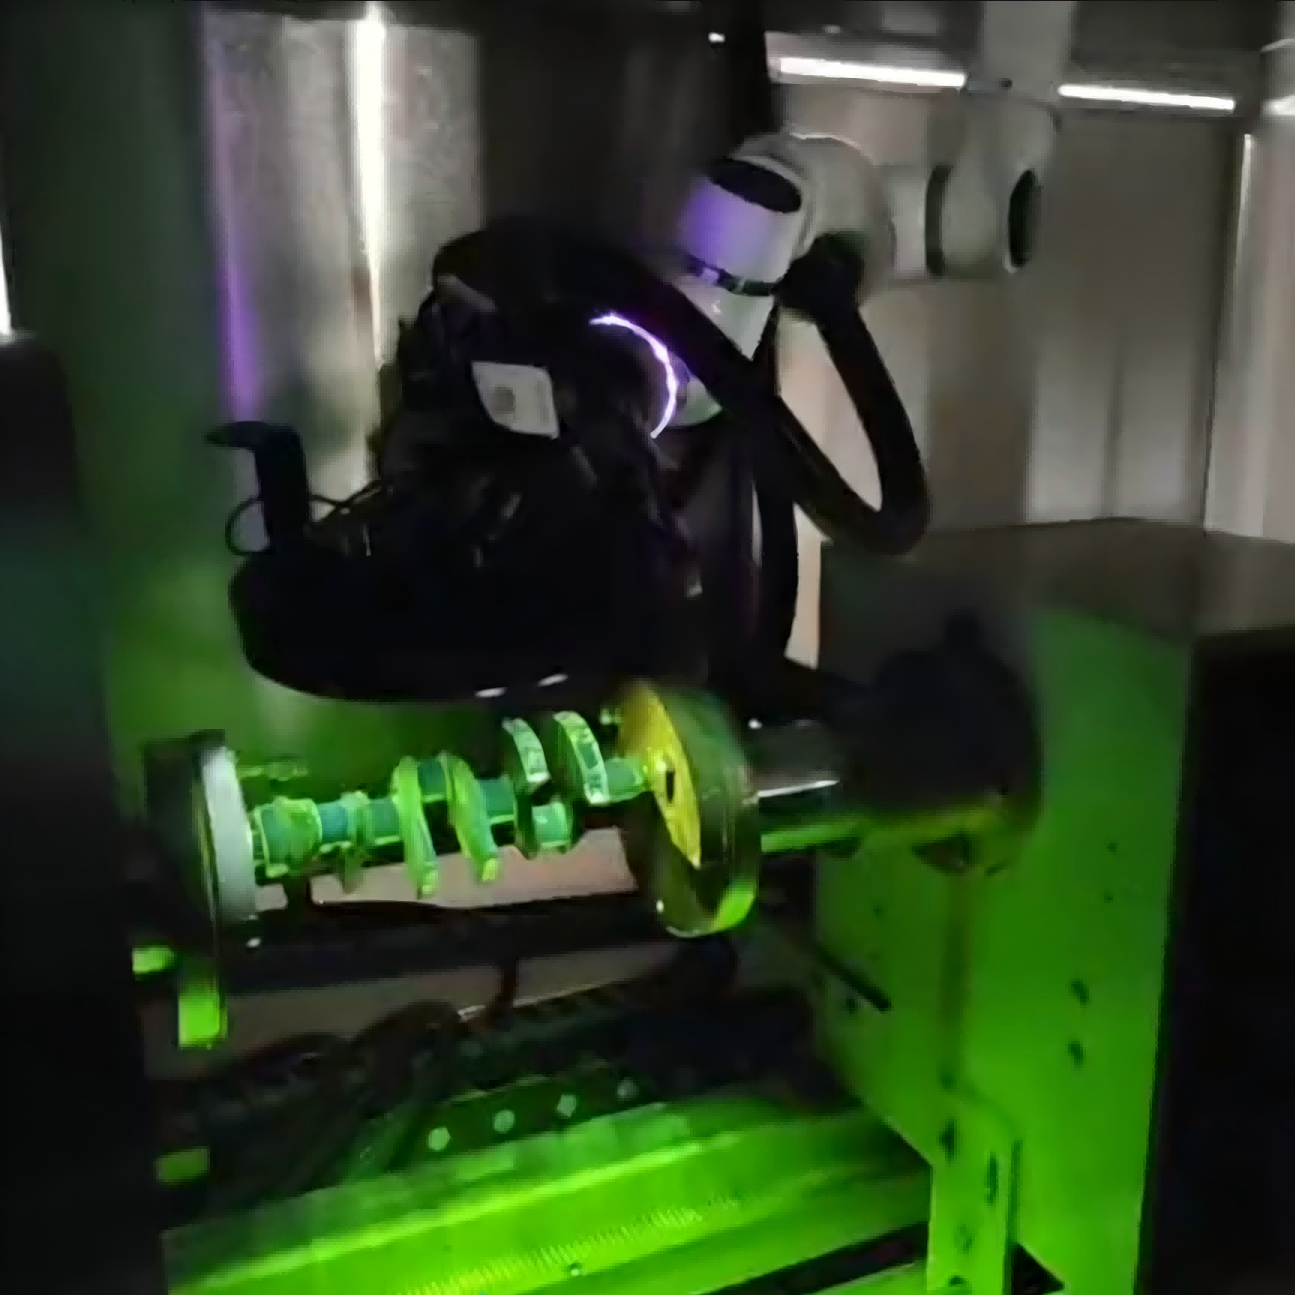


曲轴磁粉探伤的老做法是:工件上磁、喷淋磁粉、在紫外灯下用眼睛找磁痕,找到以后要判定是真缺陷还是磁粉堆积造成的伪显示。这道工序对检验员的眼睛和状态依赖太重,一个人盯久了漏检率就上去,而曲轴又是发动机上最不能出问题的运动件——主轴颈、连杆颈、过渡圆角这几处一旦留下裂纹,装到机器里就是持续的扩展源。这套系统把磁粉探伤仪、2D相机与UV紫外光源组合起来,让相机在紫外光下采集磁痕图像,由算法自动判读并输出结果,覆盖曲轴全表面,裂纹检出尺寸做到0.1mm×2mm。
【适用工件与工艺场景】
对应工件为发动机曲轴(柴油机、汽油机),检测面覆盖主轴颈、连杆颈、油孔口、过渡圆角及非加工面的全表面。工序位置在曲轴机加工完成之后、进入装配或防锈包装之前,属于成品/半成品的无损检测环节。适合已经采用磁粉探伤、希望把人工判读改成自动判读的生产线,也适合探伤工位人员紧张、需要降低对个人经验依赖的场景。原有磁粉探伤仪通常可以保留,加装视觉采集与判读单元即可实现自动化。
【技术参数】
检测区域:主轴颈、连杆颈、油孔口、过渡圆角、非加工面等关键部位全表面
缺陷类型:裂纹(≥0.1mm×2mm)
分辨率:0.1mm²裂纹可识别
实现方式:磁粉探伤仪 + 2D相机 + UV紫外光源 + 霍尔探头
判读方式:AI视觉自动识别磁痕、输出检测结果
适用工件:发动机曲轴(含柴油机、汽油机)
工序位置:曲轴机加完成后、装配或包装前
(以上产品参数仅供参考,详细情况请电话咨询)
【方案说明】
· 磁粉探伤为什么必须配紫外光:磁粉分普通黑磁粉与荧光磁粉两类,看裂纹用荧光磁粉的多:磁粉被磁化后聚集在裂纹开口处形成磁痕,荧光磁粉在UV紫外光激发下会发出黄绿色亮光,磁痕亮度被拉开,微小的线性缺陷才看得见。可见光下直接目视,0.1mm 级别的裂纹与工件表面的加工痕迹几乎分不出来。
· 机器判读解决的是稳定性,不只是速度:人工判读的漏检不是能力问题,是生理问题——连续几小时盯紫外灯下的工件,眼睛会疲劳,注意力会漂移。算法判读只要成像条件一致,同一条磁痕在每一件上的判定结果就是一致的,不会因为换班、加班、操作者经验不同而变。
· 为什么加霍尔探头:磁粉探伤的成像效果直接取决于磁化是否充分到该到的位置。单靠设备电流设定,实际工件上的磁感应强度受材质、截面变化影响,未必与设定值一致。霍尔探头用于测量工件表面的磁场强度,把磁化状态变成可读的数值,为成像提供前置保障——磁化不足的工件,再用什么算法也看不出缺陷。
· 判读逻辑与参数一起定:裂纹的判定尺寸(≥0.1mm×2mm)不是算法自己定的,是验收标准定的。定方案阶段需要明确:多大尺寸判废、哪些部位的磁痕算缺陷、伪显示(划痕、加工纹理、磁粉堆积)如何排除。这些规则写进算法,设备才能给出和你们的检验规范一致的结论。
【常见问题】
Q:这套系统能不能加在我们现有的磁粉探伤机上?
A:多数情况下可以。视觉判读属于加装单元——在原有磁粉探伤工位上加相机、UV光源与图像处理系统,保留原有的磁化与喷淋机构,改造量比重买一台设备小得多。是否需要整体替换,要看原设备的磁化方式、工件输送与工位空间能否容纳相机与光源的安装位置,这需要到现场或按设备的实际结构评估。
Q:0.1mm×2mm和0.1mm²是两个口径,到底按哪个验收?
A:这两个数值在官网原文里同时出现,属于口径不一致,需要你们内部先统一。0.1mm×2mm 指的是裂纹的长度与宽度尺寸;0.1mm² 指的是面积。按面积判定的话,一条 0.05mm×2mm 的细裂纹面积也满足,但长度远小于前者,两者不是同一条标准。建议结合曲轴的技术条件与探伤验收规范,明确写成"长度不小于×mm、且长度与开口宽度组合"的表述,避免验收时产生争议。
Q:伪显示怎么处理?会不会误报太多?
A:这是磁粉探伤自动化最容易被低估的环节。工件表面的加工刀痕、划伤、氧化皮、磁粉在台阶与圆角处的堆积,在紫外灯下都会形成类似磁痕的亮线,是磁粉探伤误报的主要来源。算法层面靠形态特征区分(真裂纹多呈连续细线、走向与应力方向相关;伪显示多断续、走向随机),但更有效的做法是在前道把工件表面清理干净、稳定喷淋与磁化参数,同时把误报样本收集起来持续优化模型。建议在方案阶段就约定误报率的统计方式与考核方法,投产后再定期复核调整。
Q:检测结果能留档追溯吗?
A:可以。系统输出的检测结果与磁痕图像都可保存,按工件序列号或批次归档,形成可追溯的检测记录。对曲轴这类安全件而言,这份记录的意义不只是质量档案——后续如果出现失效分析,能把当时的检测图像调出来复核,判断是漏检还是使用中新生。建议与你们的 MES 或质量系统对接方式一并明确,避免数据落在设备本地无法归集。