



【摘要】
缸盖内部同时存在油道、气道与水套三类通道,壁厚较薄、孔位密集,清洗难度高于缸体。本文解析缸盖清洗的四大工艺单元,重点说明水套压堵清洗与油道插入清洗的双工位配置逻辑与两套验收口径。
【关键词定位】
缸盖清洗机、发动机缸盖清洗、水套压堵清洗、油道插入清洗、气道清洗、缸盖清洁度、颗粒度
一、缸盖清洗的三个特殊之处
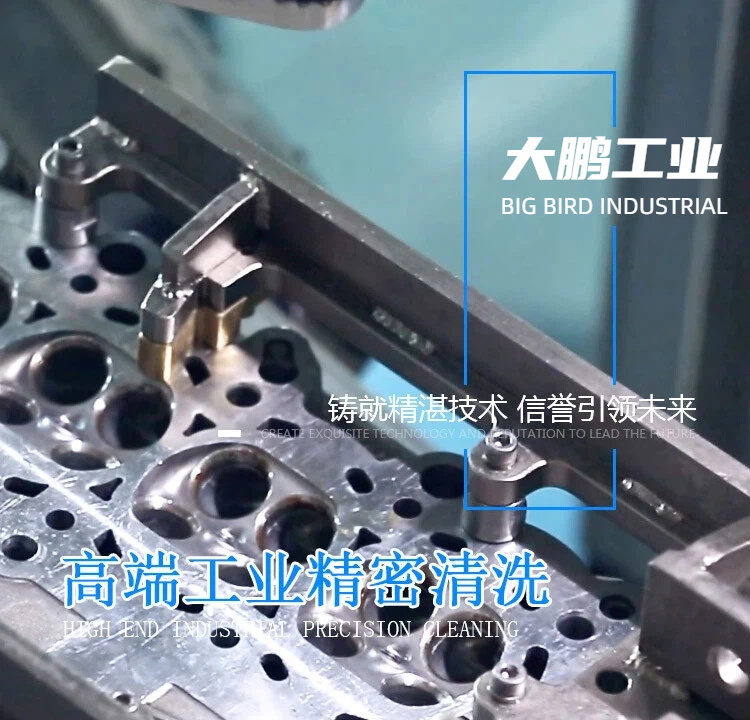
缸盖是发动机中结构密度最高的零件之一:一个六缸柴油机缸盖的孔位数可达数百个,内部油道、气道、水套三套通道交织分布在有限的空间内。
由此带来三个清洗难点:第一,通道多且互相连通,污染物可能从一处迁移至另一处;第二,壁厚薄,清洗压力与夹具设计需避免变形;第三,验收往往分区域设定多套清洁度口径,本体与水道要求不同。
二、四大工艺单元
缸盖清洗的工艺链通常由四个单元组成:
• 紊流清洗:机器人持工件在紊流清洗室内完成全表面清洗,解决外表面与浅孔污染;
• 定点定位清洗:小机器人持喷嘴对准特定孔位逐一清洗,覆盖紊流难以作用的深孔与盲孔;
• 油道插入清洗:细长喷嘴插入油道内部,清除油道壁面沉积物;
• 水套压堵清洗:对水套腔体加压封堵后强制冲洗,清除铸造残砂。
以六缸柴油机缸盖机器人清洗机为例,该设备采用机器人持工件紊流清洗、定点定位清洗、油道插入清洗与水套压堵清洗(双工位)的组合工艺,机动辊道上下料,节拍209秒,干燥采用机器人持工件定点吹干加二次机械吹干加真空干燥,最后冷风降温。
三、双工位压堵的设计逻辑
水套压堵清洗设置双工位,原因在于缸盖水套腔体容积大、残渣多,单次压堵冲洗难以彻底清除。双工位配置可以理解为两道连续的水套冲洗工序,前一工位完成粗冲洗、后一工位完成精冲洗,或者两个工位分别针对水套的不同区域。
这种工序冗余设计在缸盖清洗中很有必要:水套是铸件内腔,铸造砂芯残留量高,若冲洗不彻底,残留砂粒会在发动机运行中脱落,影响冷却系统。
四、两套验收口径
六缸柴油机缸盖清洗机的验收口径分为两组:
• 本体:含内外表面、气道、凸轮轴孔及螺孔等,清洁度≤220mg、颗粒度≤1.2mm;
• 水道:清洁度≤700mg、颗粒度≤2.4mm。
两组口径的差异反映了不同区域的功能要求。本体涉及配合面、气道与油道,污染物的危害更直接,因此指标更严;水道容积大、残渣基数高,指标相对宽松。采购时应在技术协议中明确两者的划分边界与检测方法。
乘用车缸盖的指标口径则更严。以乘用车发动机缸盖清洗机为例,油路清洁度≤16mg、水套清洁度≤10mg,颗粒度VCT油孔≤300μm,干燥度要求表面相对干燥、油道孔内无水及清洗液,工件表面温度与室温差小于2℃。
五、缸盖清洗设备的选型要点
看验收口径:确认本体与水道的指标是否分开考核,这直接决定是否需要配置插入清洗与压堵清洗;
看节拍:乘用车缸盖节拍可达46秒/件,需多机器人并行;商用车缸盖209秒/件,可采用单机器人持件加小机器人定点的配置;
看变形控制:薄壁缸盖的夹具夹紧力与清洗压力需谨慎设定,避免清洗后变形超差;
看孔位数量:孔位越多,定点清洗的编程量与节拍压力越大,需在方案阶段核算;
看干燥方式:真空干燥是保证油道孔内无水及清洗液的常用手段。
常见问题 FAQ
Q:缸盖水套为什么需要压堵清洗?
A:水套是铸造形成的封闭腔体,进出口面积小,常规喷淋的液流难以在腔内形成有效冲刷,砂芯残渣会长期滞留在死角。压堵清洗是把腔体进出口封堵后强制注入清洗液,让液体在水套内流动并携带残渣流出,是清除水套内部残渣的有效手段。
Q:本体清洁度220mg和水道700mg差别为什么这么大?
A:两个区域的功能与容积不同。本体包含油道、气道、凸轮轴孔等配合面,污染物的危害更直接,且本体腔体容积相对小,因此指标更严;水道腔体容积大,铸造残渣基数高,用同一绝对数值考核会导致要求不切实际,因此采用相对宽松的口径。
Q:缸盖清洗怎么避免变形?
A:主要从三方面控制:夹具设计上采用多点柔性支撑,避免局部受力过大;清洗压力按壁厚设定,薄壁区域适当降低;工件温度控制在室温附近,避免热应力引起的形变。乘用车缸盖项目通常要求工件表面温度与室温差小于2℃。
Q:缸盖的油道和缸体的油道清洗方式一样吗?
A:原理相同,都是插入式高压清洗,但具体配置因结构而异。缸盖油道较短、分支多,喷嘴形式与运动轨迹需按实际油道走向设计;缸体主油道较长且贯通,喷嘴行程更长。两者都需在工艺验证阶段确认清洗压力与行程。