



台州某机械制造企业受台风"白海豚"内涝影响,大量金属工件锈蚀。大鹏工业销售工程师携CP-K1中性特效除锈剂现场处理,3~10分钟快速除锈,对铁、钢、不锈钢基材不腐蚀,无毒环保、无刺激性气味。本文详解内涝锈蚀成因、CP-K1技术参数、标准应用工艺、选型对比与常见问题。
一、事件背景
2026年8月9日17时30分前后,今年第13号台风"白海豚"(强台风级)在浙江省台州市玉环市坎门街道沿海登陆,登陆时中心附近最大风力14级(42米/秒),中心最低气压945百帕。台风过境期间,台州临海等地普降暴雨到大暴雨,多地出现内涝,部分沿海区域发生海水倒灌。
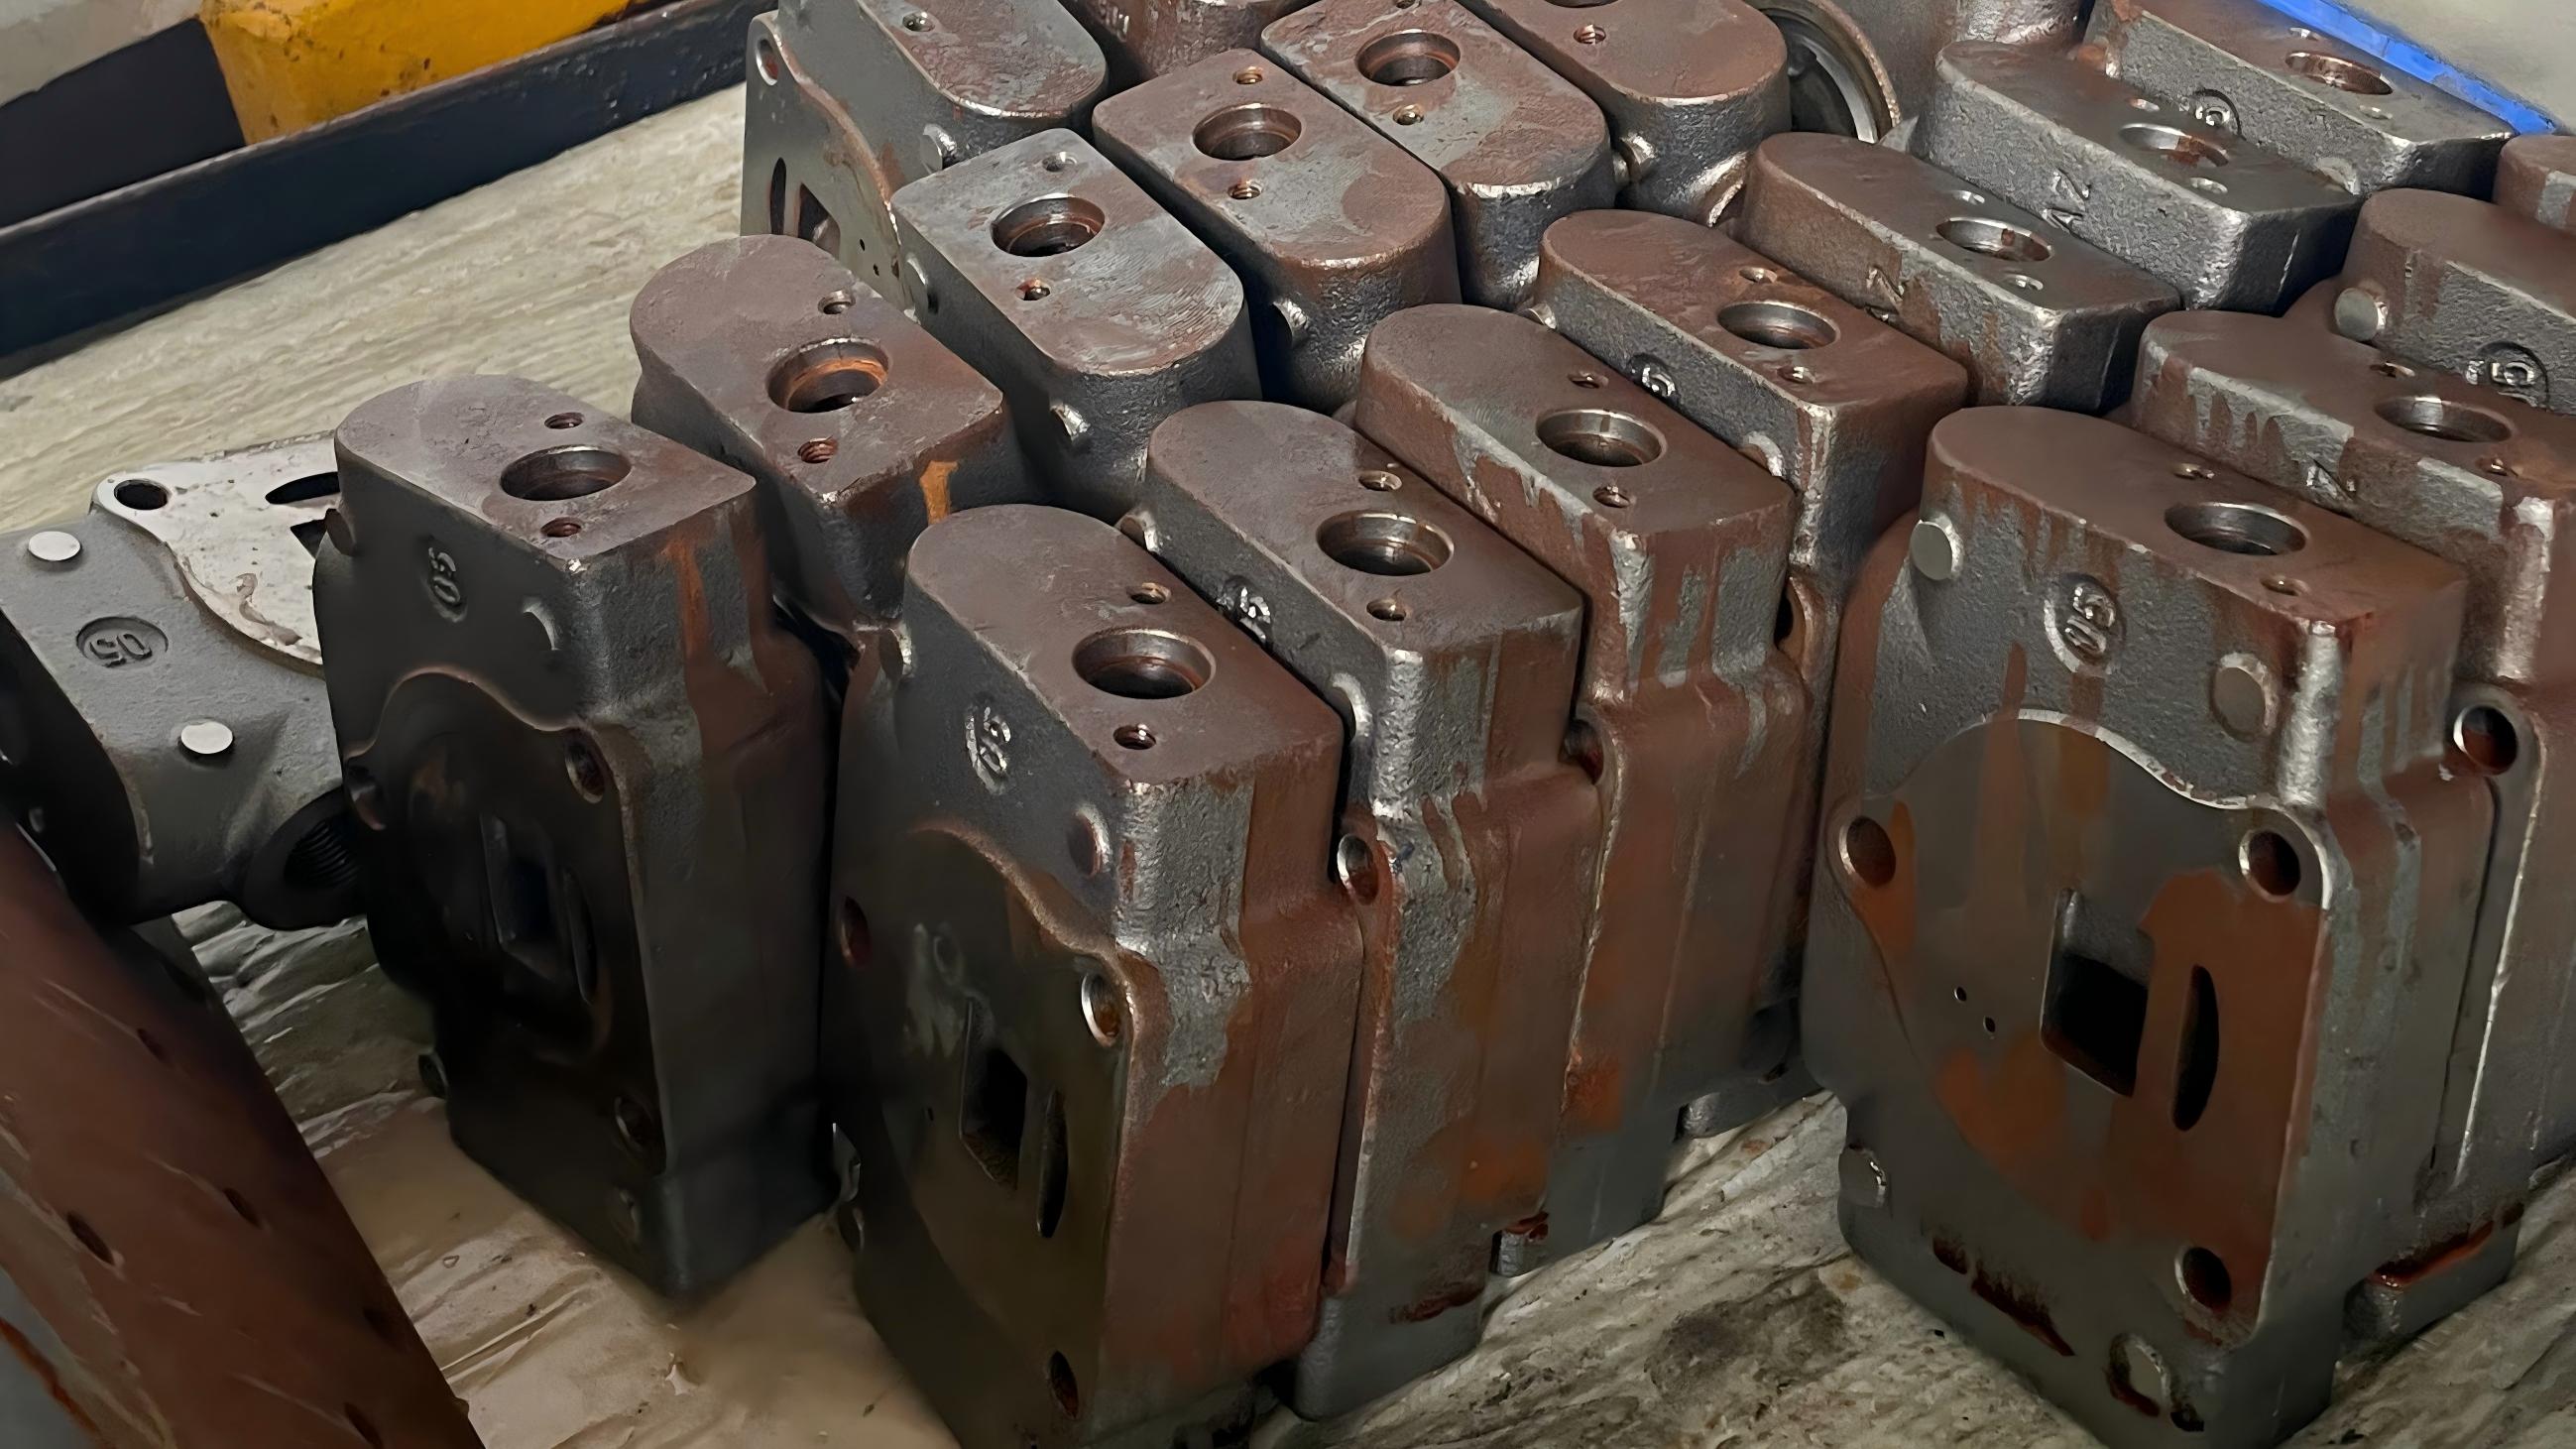
受内涝影响,台州某机械制造企业生产车间与仓储区域进水,在制工件、半成品及库存工件大面积返锈。锈蚀工件无法直接进入电镀、涂装、装配等后道工序,企业面临批量返工与订单交付压力。
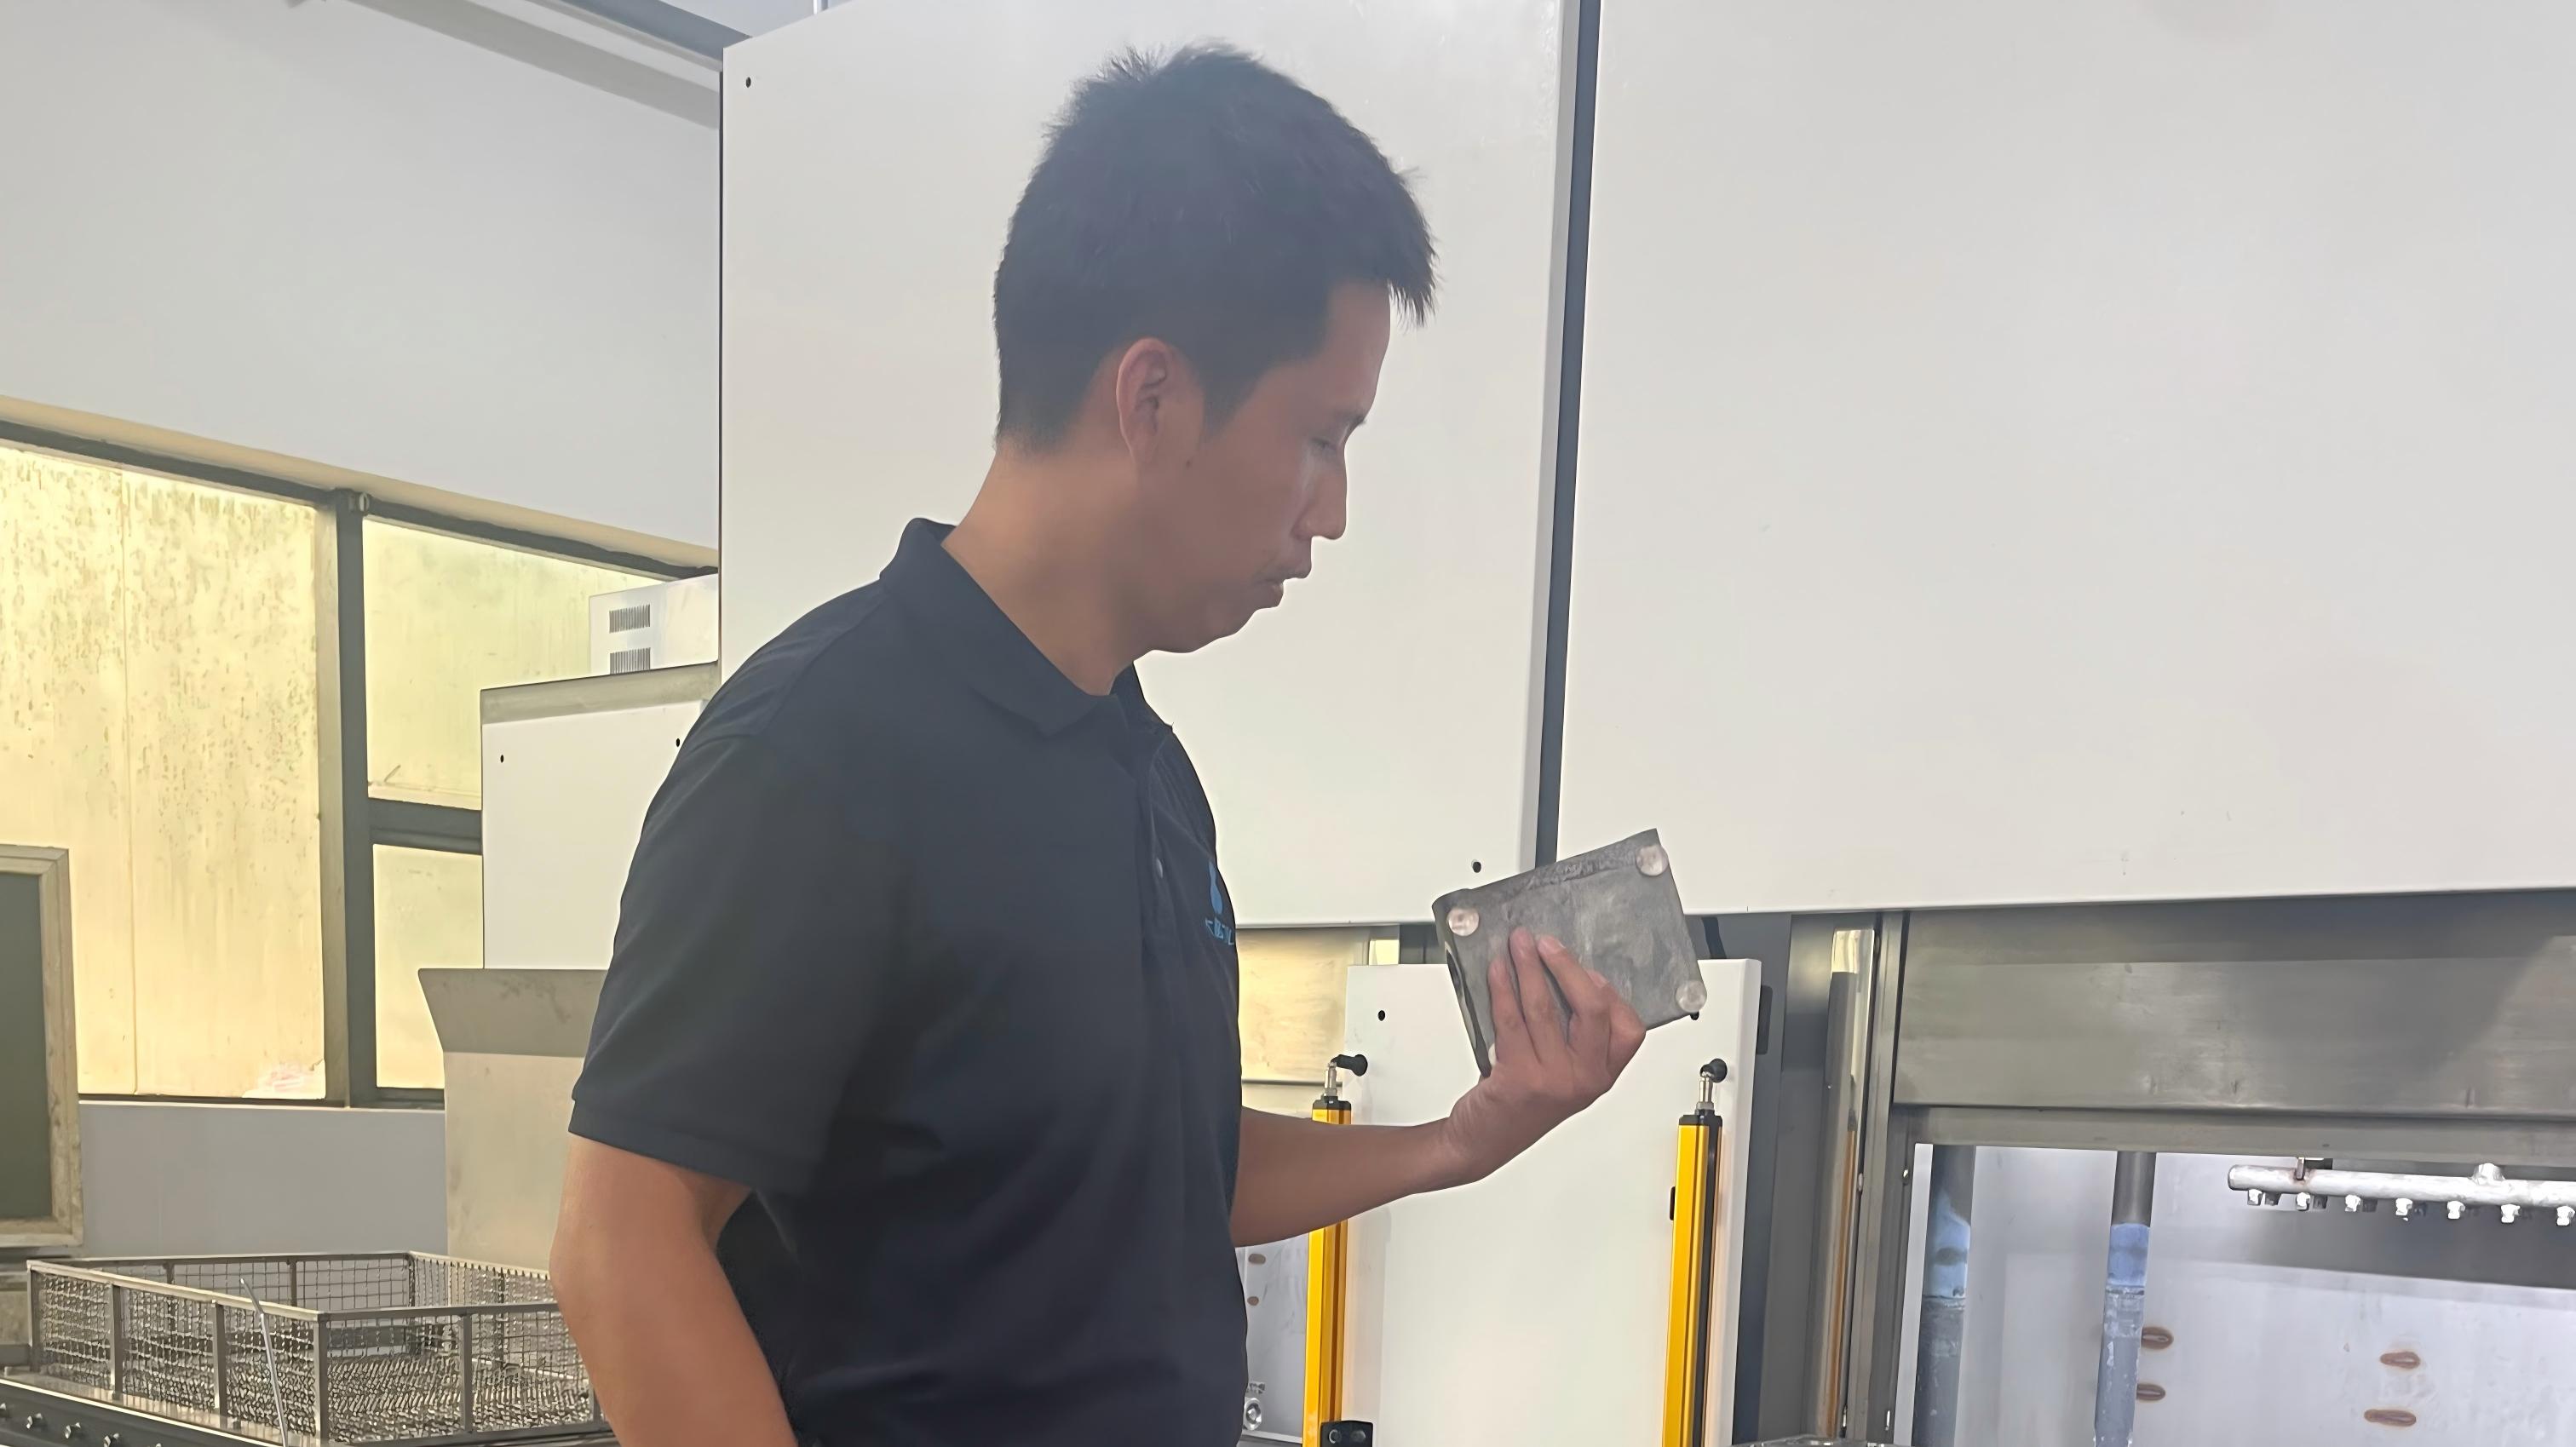
接到客户反馈后,哈尔滨大鹏工业股份有限公司销售工程师李旺仪第一时间赶赴现场,采用CP-K1中性特效除锈剂配合标准工艺完成除锈处理,工件恢复金属本色、尺寸精度无损伤,客户问题得到快速解决,并对响应速度与处理效果表示满意。
二、内涝工况下工件锈蚀的问题与风险
2.1 锈蚀成因
●内涝积水浸泡,工件表面与含杂质水体长时间接触;
●沿海地区海水倒灌带来的氯离子,显著加速电化学腐蚀;
●厂房高湿环境与温度回升,进一步加剧返锈速度。
2.2 对精密制造的影响
●表面质量:浮锈、黄锈及点蚀影响工件外观与表面光洁度;
●尺寸精度:深层锈蚀改变工件尺寸与公差,精密件存在报废风险;
●后道工序:锈层影响电镀、涂装附着力,易导致镀层与漆膜结合不良;
●清洁度:锈蚀产物与杂质混入,污染清洗工序与装配环节。
2.3 传统除锈方式的局限
●机械打磨:效率低,难触及螺纹、内孔、深腔等死角,易损伤工件表面与精度;
●喷砂处理:设备投入大,粉尘污染,薄壁件与精密件存在变形、过蚀风险;
●强酸酸洗:盐酸、硫酸等腐蚀性强,易过蚀伤件,产生酸雾与刺激性气味,环保与安全合规成本高,对不锈钢等材质不友好。
三、解决方案:CP-K1中性特效除锈剂
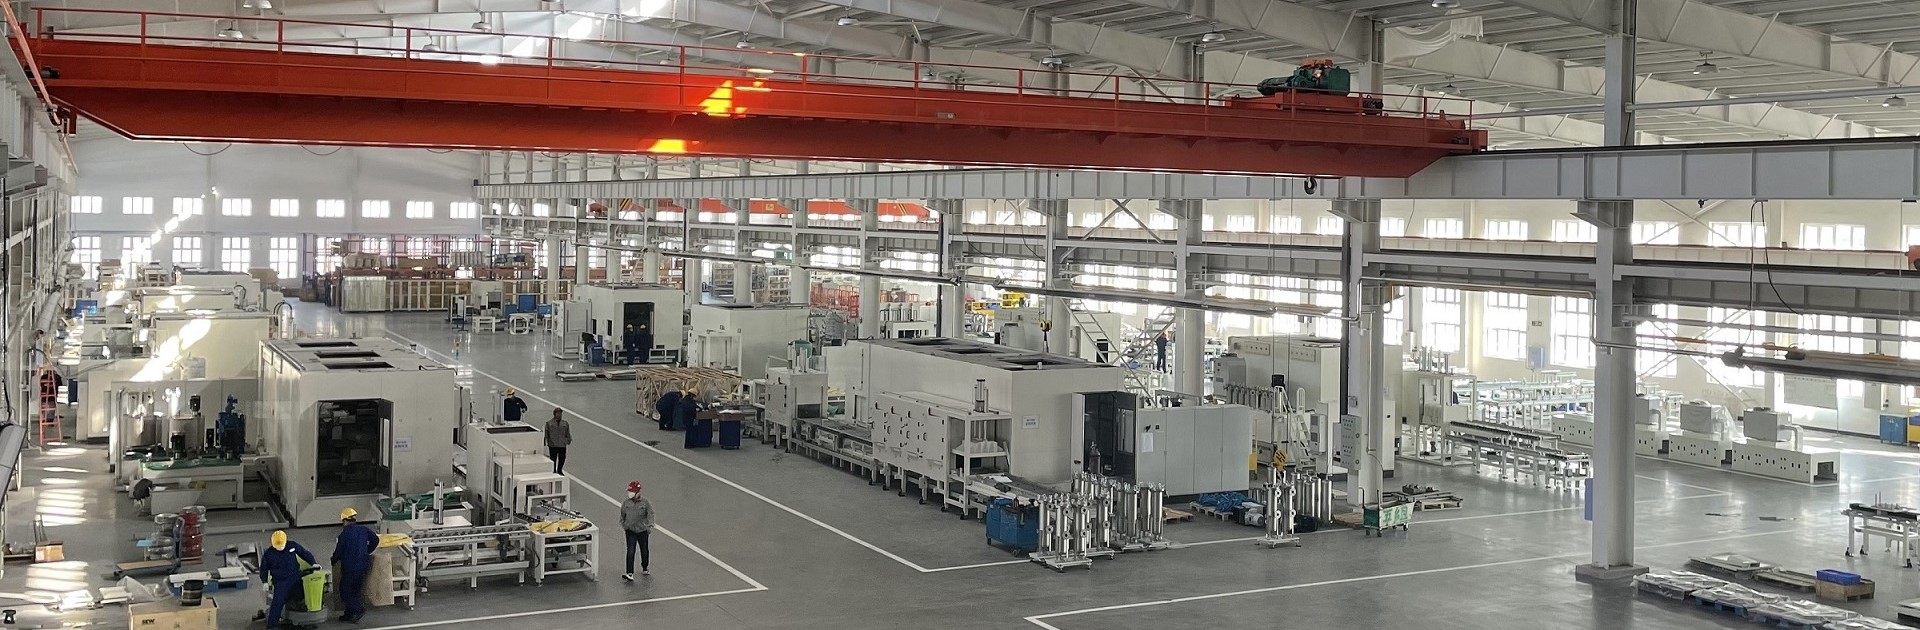
CP-K1中性特效除锈剂是大鹏工业针对钢铁制品零部件除锈需求开发的金属工业用除锈剂,适用于超声波、浸泡、喷淋三种作业方式,可在产线内实现快速、温和、环保的除锈处理。
3.1 产品特点
●除锈速度快:用于钢铁制品零部件使用前的除锈处理,去除速度快,常规工况3~10分钟见效;
●对基材不腐蚀:中性配方,对铁、钢、不锈钢等基材不腐蚀,利于电镀、涂装等后道处理;
●无毒环保:无毒、环保,无刺激性气味,可保持良好的车间使用环境,操作人员作业体验友好。
3.2 技术参数
●适用方式:超声波、浸泡、喷淋;
●使用温度:常温~40±5℃;
●使用浓度:10%~20%V/V(根据工件锈蚀状况调整);
●处理时间:3~10分钟(常温或适当加热效果更佳);
●包装规格:25kg/塑料桶、200kg/塑料桶、1000kg/塑料桶。
3.3 配套产品
●SD-10除油剂:工件除油清洗,为除锈提供洁净表面;
●PP-3防锈液:除锈后防锈漂洗(4%浓度,建议2道漂洗),延缓再锈蚀。
四、标准应用工艺
4.1 工艺流程
除油(SD-10)→水洗→除锈(CP-K1)→防锈漂洗(PP-3)→干燥
4.2 操作步骤
●第1步 除油:使用SD-10除油剂对工件进行除油清洗,去除表面油污(油污会阻碍除锈液与锈层接触);
●第2步 水洗:清水漂洗,去除残留除油液;
●第3步 除锈:按10%浓度(锈蚀严重可提高至20%)配制CP-K1工作液,将工件放入槽液,采用超声波、喷淋或浸泡方式作用3~10分钟;
●第4步 防锈漂洗:用4%浓度PP-3防锈液漂洗工件,建议2道漂洗,在工件表面形成防锈保护;
●第5步 干燥:吹干或热风烘干处理,工件进入后道工序。
4.3 浓度检测与槽液维护(折光仪法)
●将自来水逐滴加入折光仪检测区,调整折光率至0;
●与零刻度吻合后,用纸巾等将检测区擦干;
●用滴管吸取少许除锈液滴于检测区,盖上盖子,注意液膜中不要留有气泡;
●折光仪读数控制在2~3之间,低于2时应补液;
●更换周期:当除锈液非常混浊、除锈能力明显下降时,更换槽液。
4.4 注意事项
●冬季运输中清洗剂可能出现结晶现象,从容器中补给时摇匀后使用;
●除锈工作液的浓度、温度与时间需结合现场工况以小试确认;
●作业现场保持通风,按劳动防护规范佩戴手套等防护用品。
五、除锈方案对比
5.1 CP-K1中性除锈剂 vs 传统强酸酸洗
●基材影响:CP-K1对铁、钢、不锈钢不腐蚀;强酸易过蚀,精密件风险高;
●气味与作业环境:CP-K1无刺激性气味;强酸产生酸雾,车间环境差;
●环保与合规:CP-K1无毒环保;强酸涉及危化品管理、废液处理,合规成本高;
●后道适配:CP-K1除锈后工件表面状态利于电镀涂装;强酸残留可能影响后道结合力;
●适用材质:CP-K1覆盖铁、钢、不锈钢;传统强酸对不锈钢等易造成腐蚀隐患。
5.2 CP-K1中性除锈剂 vs 机械打磨
●效率:CP-K1可批量浸泡/超声波处理,效率高;打磨单件作业,效率低;
●死角处理:CP-K1液体可渗入螺纹、内孔、深腔;打磨难触及复杂内腔;
●精度保持:CP-K1不接触工件、无磨削量,尺寸无损;打磨存在磨削量,精密件慎用;
●人工成本:CP-K1产线化作业,人工强度低;打磨依赖人工,强度大、质量不稳定。
5.3 CP-K1中性除锈剂 vs 喷砂处理
●设备投入:CP-K1仅需槽体及循环/超声波设备,投入低;喷砂需专业设备与场地;
●粉尘环保:CP-K1湿式作业无粉尘;喷砂粉尘大,需配套除尘;
●薄壁与精密件:CP-K1无机械冲击,安全;喷砂冲击可能引起薄壁件变形;
●产线集成:CP-K1易与现有清洗线集成;喷砂工艺独立性强,节拍衔接成本高。
六、适用场景与选型建议
6.1 适用场景
●台风、暴雨、内涝等灾害后的工件应急除锈;
●库存件、在制件返锈处理及使用前除锈;
●电镀、涂装、装配前的表面除锈预处理;
●工序间存放、周转工件的返锈处理;
●超声波清洗线、喷淋清洗线、浸泡槽等产线化除锈需求。
6.2 选型建议
●锈蚀轻微:CP-K1工作液按10%浓度配制,常温浸泡或超声波处理3~5分钟;
●锈蚀中等:浓度提高至15%左右,处理5~8分钟,可适当加热提升效果;
●锈蚀严重:浓度20%,延长处理时间,必要时配合预处理与多道漂洗;
●材质特殊:精密件、有色金属、镀层件先取同批次样件小试,确认无过蚀、无变色后再批量处理;
●工序衔接:按"除油(SD-10)→水洗→除锈(CP-K1)→防锈漂洗(PP-3)→干燥"标准工艺执行,同步实现防锈衔接。
大鹏工业清洗剂产品线覆盖CP系列、CPAL系列、CPAC系列等多个系列,可结合清洗设备、除油、防锈产品提供从"除油—除锈—防锈"的完整工业清洗解决方案。具体选型与技术方案,可咨询大鹏工业销售工程师,提供现场勘察与小试支持。
七、案例回顾:台州客户现场处理实录
●客户情况:台州某机械制造企业,台风"白海豚"内涝导致车间、库房进水,在制与库存工件大面积锈蚀,订单交期临近;
●响应过程:客户反馈后,销售工程师王磊第一时间赶赴现场,完成锈蚀程度评估与材质确认;
●处理方案:采用CP-K1中性特效除锈剂,按10%左右浓度配制工作液,以浸泡/超声波方式处理,配合PP-3防锈漂洗与干燥;
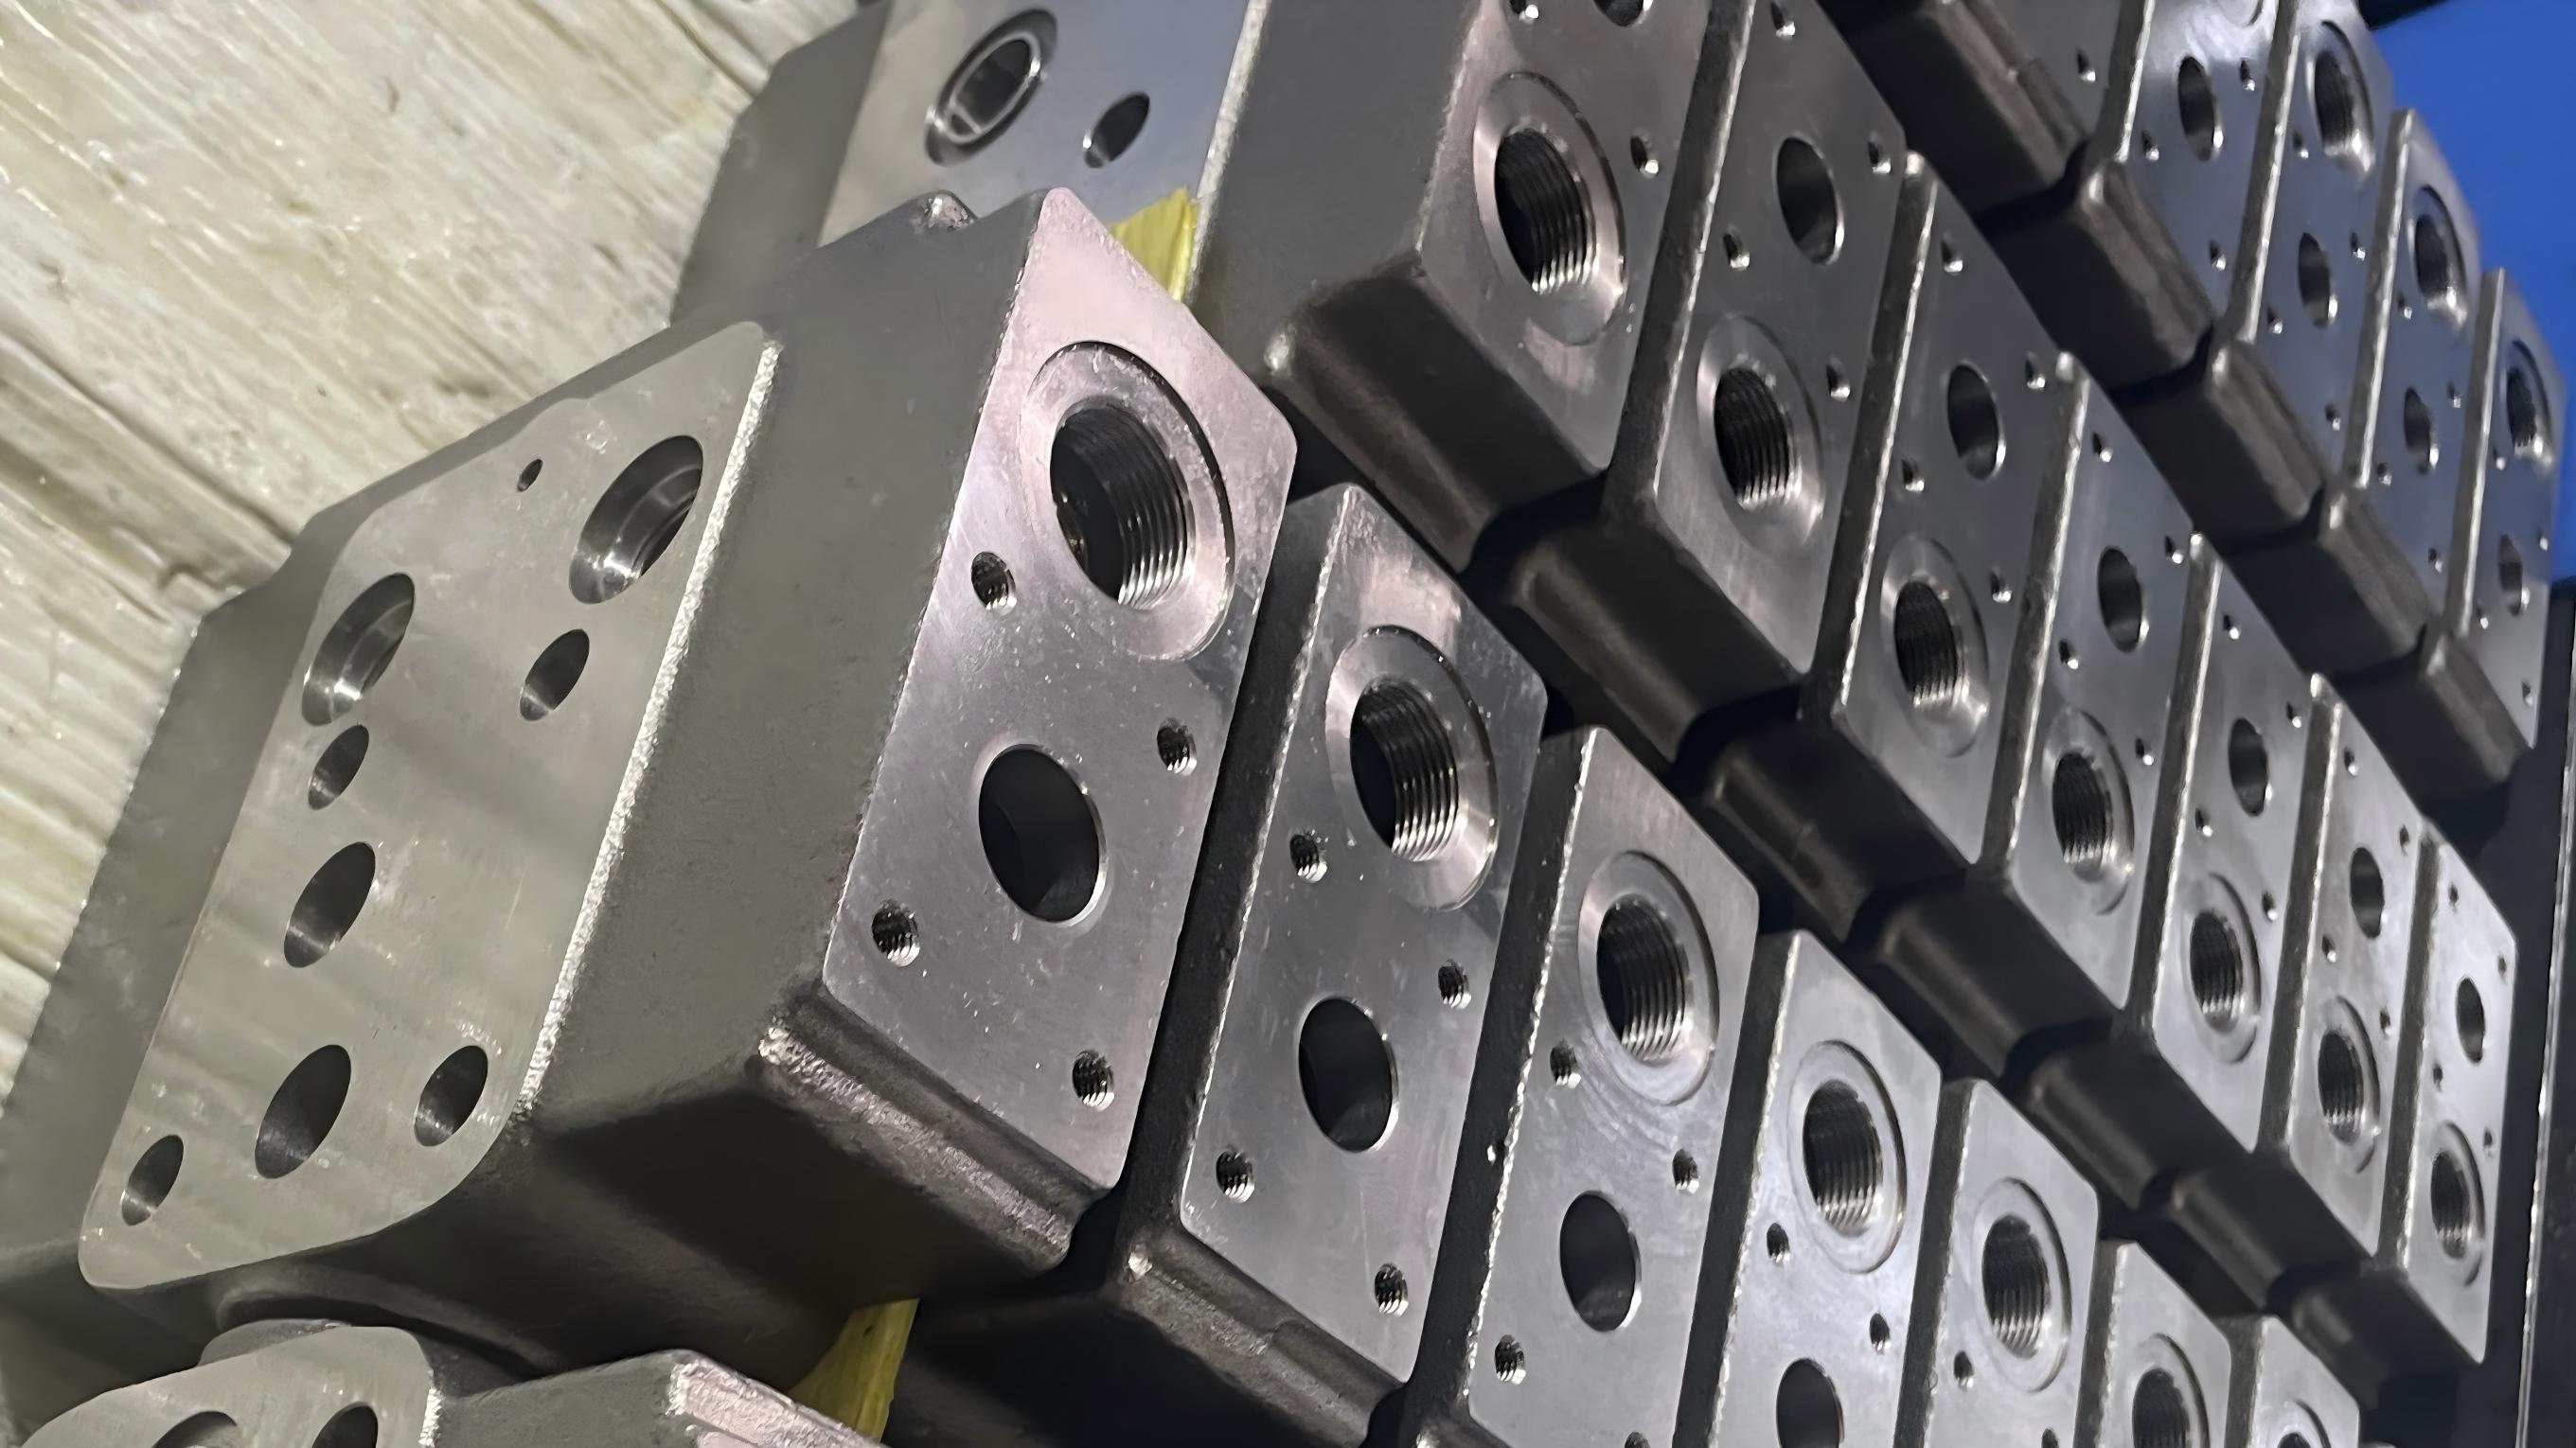
●处理结果:锈迹快速去除,工件恢复金属光泽,尺寸精度无损伤,直接进入后道工序;客户对处理效果与响应速度表示满意。
(说明:为保护客户商业信息,案例客户名称已脱敏处理。)
八、常见问题(FAQ)
Q1:CP-K1适用于哪些材质?
主要面向钢铁制品零部件,对铁、钢、不锈钢均适用。其他材质请先进行小样试验确认。
Q2:CP-K1会对工件造成腐蚀或过蚀吗?
不会。CP-K1为中性配方,对铁、钢、不锈钢等基材不腐蚀,通过控制浓度、温度与时间可有效避免过蚀。
Q3:除锈作业对人员和环境友好吗?
CP-K1无毒环保,无刺激性气味,可保持良好的车间环境。作业时仍建议按规范佩戴防护手套并保持通风。
Q4:除锈后工件还会再生锈吗?
按标准工艺使用PP-3防锈液(4%浓度,建议2道)漂洗并干燥后,可形成防锈保护、有效延缓返锈;长期防锈需求可配合防锈油等产品。
Q5:CP-K1能否用于清洗线在线添加?
可以。CP-K1适用于超声波、浸泡、喷淋方式,可与现有清洗除锈线集成,并按折光仪法在线管控浓度。
Q6:槽液浓度如何管控?多久更换?
折光仪读数控制在2~3之间,低于2补液;槽液明显混浊、除锈能力下降时更换。
Q7:冬季使用有什么注意?
冬季运输可能出现结晶,补给前摇匀即可,不影响产品性能。
Q8:如何获取样品与技术支持?
可拨打0451-55582918或通过官网www.sbi-shimada.com联系,大鹏工业提供样品、小试与现场技术支持。